Høy styrke klart akrylark
Et av Olegs populære produkter er det klare akrylarket, og vår sterke produksjonskapasitet sikrer...


En 180 mm støpt akrylskjermbase koster ca. USD 7,50 per del å produsere, men verktøyet er der akrylprosjektbudsjettene faktisk bryter. En standard formramme sitert av en kinesisk prosessor kjører under USD 1200 og settes opp på tre til fem dager. En tilpasset PMMA-form for den samme delen ble tilbudt mellom USD 9 000 og USD 28 000 i 2025, med seks til ti uker før den første salgbare enheten eksisterer.
Det gapet er nøyaktig grunnen til at spørsmålet om tilpasset form vs standard mold nesten aldri handler om kvalitet. Det handler om volum, geometri og hvor mye du forventer at designet skal bevege seg etter lansering.
I akrylproduksjon er en standard form et forhåndskonstruert verktøy bygget til en katalogisert geometri som dusinvis av produkter kan dele, mens en tilpasset form er maskinert til dimensjonene, trekkvinklene og overflateteksturen til en spesifikk del.
Skillet spiller ut forskjellig på tre produksjonsruter, og kjøpere blander dem rutinemessig.
Tilpasset verktøy blir den billigere ruten med omtrent 6 700 deler for en typisk akryldisplaykomponent, forutsatt USD 12 000 i verktøykostnad og USD 1,80 per del spart på sekundær trimming og etterarbeid.
| Årlig volum | Standard form | Tilpasset form | Rute med lavere kostnader |
| 1000 deler | USD 9300 | USD 19 500 | Standard |
| 5000 deler | USD 46 500 | USD 49 500 | Standard |
| 6.700 deler | USD 62 310 | USD 62 250 | Break-even |
| 10 000 deler | USD 93 000 | USD 87 000 | Egendefinert |
| 25.000 deler | USD 232 500 | USD 199 500 | Egendefinert |
Kostnad per del i USD ved fire årlige volumer
Break-even er et område, ikke et fast tall.
En bevegelse på 8 til 12 prosent i PMMA-harpiksprisen flytter overgangspunktet med 800 til 1500 deler, så beregn på nytt i det øyeblikket du legger inn bestillingen i stedet for i det øyeblikket du godkjente designet.
Velg en standard form når delen aksepterer katalogiserte dimensjoner, når det årlige volumet holder seg under omtrent 5000 enheter, eller når designet fortsatt er i bevegelse.
Standardformater gjør også arktilførselen enkel. OLEG støper ark fra 1,5 mm til 30 mm i begge vanlige platestørrelser, som passer til de fleste standard termoformingsrammer uten tilpasset emne. Kjøpere som kartlegger disse formatene til ekte sammenstillinger kan se gjennom påføringsveiledning for akryl for formings- og fabrikasjonsbegrensninger.
En tilpasset form betaler tilbake når tre forhold gjelder samtidig: volum over 7000 enheter i året, en geometri som katalogiserte verktøy ikke kan reprodusere, og en designfrysing på minst 18 måneder.
Et verktøy er bare så godt som frysedatoen bak det. Å kutte et hulrom 12 uker før designet slutter å bevege seg, konverterer en eiendel på USD 12 000 til en omarbeidsordre på USD 12 000.
Farge er den andre grunnen til at kjøpere forplikter seg til tilpasset verktøy. Støpte ark helles i stedet for ekstrudert, slik at en matchet farge kan låses til én produksjonsbatch, og en støpt del unngår de trimmede kantene som avslører fargevariasjoner. Den fargekatalog viser gjennomsiktige, ugjennomsiktige og glitterområder som kan matches mot en fysisk prøve før hulrommet kuttes.
Tilpassede former holder vanligvis pluss eller minus 0,15 mm på kritiske dimensjoner mot pluss eller minus 0,5 mm for standardverktøy, og det meste av denne forskjellen kommer fra sekundære operasjoner i stedet for selve verktøyet.
| Parameter | Standard form | Tilpasset form |
| Dimensjonstoleranse | pluss eller minus 0,5 mm | pluss eller minus 0,15 mm |
| Minimum veggtykkelse | 2,5 mm | 1,5 mm |
| Trekkvinkel kreves | 3 til 5 grader | 1 til 2 grader |
| Synlig overflatefinish | Bearbeidet, lett dis | SPI A-1 polert |
| Oppsett ledetid | 3 til 5 dager | 6 til 10 uker |
| Kostnad ved sen designendring | Lav, setter swap | Høy, omkuttet hulrom |
Toleranse er en kjøpt funksjon, ikke en standard. Hvis tegningen ikke viser et datum og en grense, vil begge verktøytypene sende deler som passerer inspeksjon og fortsatt mislykkes i montering.
Deler som utsettes for sollys presser break-even-punktet lavere, fordi standardverktøy etterlater trimmede kanter og uklar overflate som forvitrer raskere enn en støpt finish.
Skilting, takvinduer og utendørs montrer kobler vanligvis et anti-UV-støpt ark med spesialtilpasset verktøy, siden et enkelt hulrom kontrollerer veggtykkelsen over en serie på flere tusen paneler og fjerner kantbearbeidingen som akselererer gulning. Et polert hulrom pluss et UV-stabilt ark er kombinasjonen som holder utseendet gjennom et tiårig utendørs eksponeringsvindu.
Utvendige deler rettferdiggjør sjelden standardverktøy to ganger.
Etterarbeid på værharde enheter koster mer enn verktøyrabatten, så utendørsprogrammer går i balanse nær 4000 enheter i stedet for 6700.
Omtrent 6 700 deler for en skjermkomponent med 12 000 USD i verktøy og 1,80 USD per del i spart sekundært arbeid. Deler med stramme toleranser eller klasse A-overflater bryter enda nærmere 4000 enheter, fordi trimmings- og avvisningskostnadene for standardverktøy er høyere.
Ja, og det er den vanligste ruten. Standardverktøy validerer passform, farge og markedsetterspørsel i løpet av tre til fem dager, deretter følger tilpasset verktøy når en frysedato er satt. Budsjetter den andre verktøyrunden ved starten, slik at bryteren aldri stopper produksjonen.
Delvis. Et polert SPI A-1-hulrom gir en jevnere overflate enn et maskinert standardverktøy, noe som reduserer uklarhet. Den større gevinsten kommer fra arket, siden støpt akrylplate holder omtrent 92 prosent lystransmisjon og en støpt del unngår slitasjemerkene som sprer lys.
De fleste standardrammer aksepterer 2 mm til 12 mm ark uten modifikasjoner. Under 2 mm bøyer arket seg under formingen, og over 12 mm trenger du oppvarmet platestøtte eller en tilpasset ramme. Fordi OLEG støper ark fra 1,5 mm til 30 mm, kan tykke deler ofte starte fra et standardemne i stedet for et tilpasset verktøy.
Kjør tallene før du kutter stål.
Volum, toleranse og frysedato bestemmer verktøyet. Alt annet er en detalj du kan forhandle deg frem til.

Et av Olegs populære produkter er det klare akrylarket, og vår sterke produksjonskapasitet sikrer...
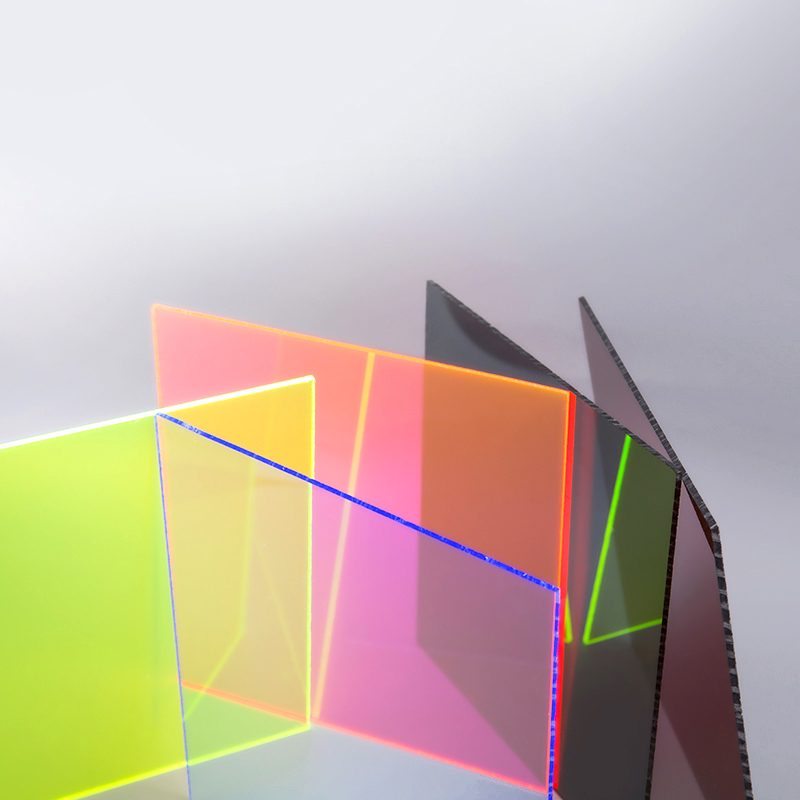
Olegs produkter, hvis råstoff er jomfru fra Mitsubishi. Oleg er en av de 5 beste støpte akrylarkp...

Olegs produkt, hvis råstoff er jomfru fra Mitsubishi. Fargen er svært ensartet, ren og lys, falme...

Golden Acrylic Sheet har bittesmå gullglitter i materialet, som forårsaker en luksuriøs effekt. ...

Sølvakrylark har bittesmå sølvglitter i materialet, noe som skaper en elegant effekt. • At...

Oleg er en profesjonell produsent av støpt akrylark, og tilbyr produkter av høy kvalitet, attrakt...

Oleg dobbeltsiden frostet akrylark har en matt finish på begge sider. Det moderne utseendet fo...
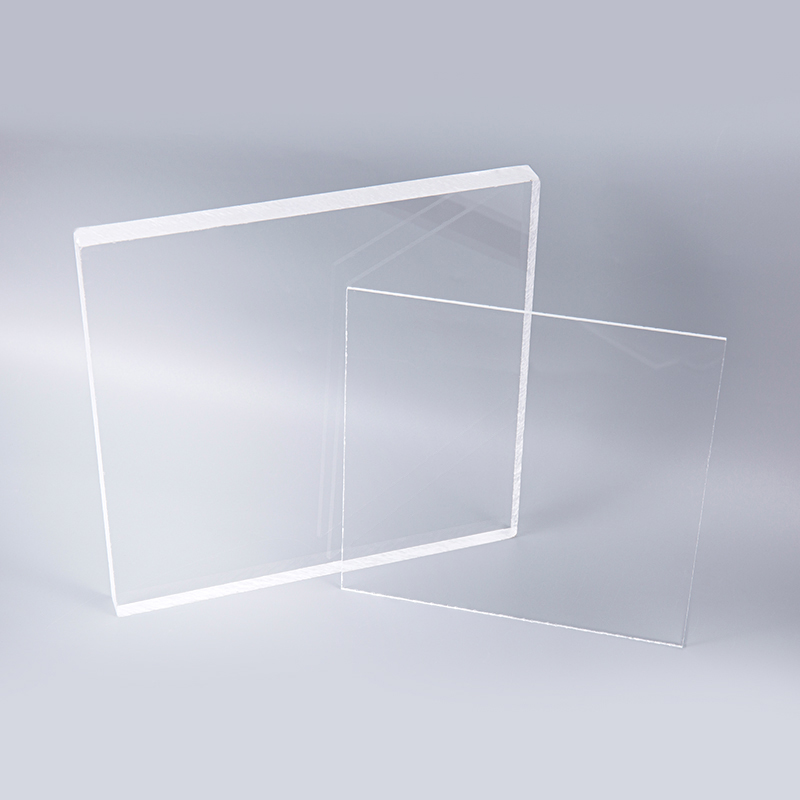
• UV -motstand: motstandsdyktig mot nedbrytning fra UV -lys, opprettholder sin opprinnelige farge...
